Tork Anahtarı ve Kalite Yönetim Sistemi konusu, kalite yöneticileri, üretim tesisleri ve denetime tabi işletmeler açısından yalnız bir takım seçimi değil; kontrollü sıkma, bağlantı güvenliği ve iş standardı bakımından da önemlidir. Ölçüm veya kontrollü sıkma amacıyla kullanılan tork anahtarlarının envanter, kalibrasyon ve kullanım kayıtlarının kalite sistemiyle uyumlu yönetilmesi süreç disiplinini destekler.
Tork Anahtarı Kalite Yönetimi değerlendirilirken bağlantının teknik gereksinimi, kullanılacak ekipmanın çalışma aralığı, erişim alanı, kullanılan lokma veya başlık yapısı ve operatör alışkanlıkları birlikte ele alınmalıdır. Profesyonel uygulamalarda tork anahtarının doğru kullanılması, aynı işin farklı zamanlarda ve farklı kullanıcılarla daha tutarlı biçimde tekrarlanmasına yardımcı olur.
Tork Anahtarı Kalite Yönetimi neden önemlidir?
Tork kontrollü sıkmanın temel amacı, bağlantı elemanını rastgele bir kuvvetle değil, önceden belirlenmiş bir hedef doğrultusunda sıkmaktır. Gereğinden fazla sıkılan bağlantılar diş hasarı, deformasyon veya parça üzerinde gereksiz gerilme oluşturabilir. Yetersiz sıkılan bağlantılar ise gevşeme, titreşim ve montaj kalitesinin düşmesi gibi sorunlara yol açabilir. Bu nedenle tork anahtarı, özellikle profesyonel servis ve üretim ortamlarında kalite disiplininin bir parçası olarak değerlendirilmelidir.
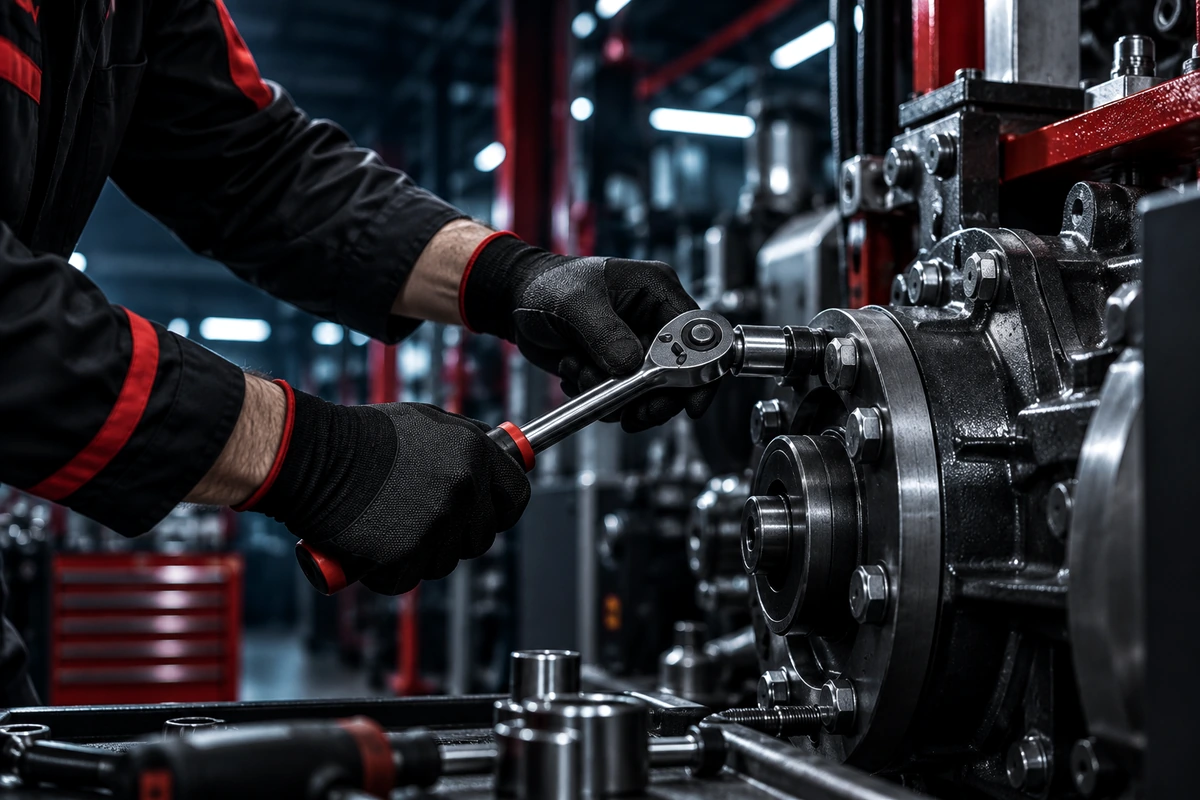
Uygulamanın kritikliği arttıkça kullanılan yöntem de daha sistemli hale gelmelidir. Oto servisindeki bir bağlantı, fabrika montaj hattındaki seri işlem veya makine bakımındaki büyük bir flanş aynı çalışma koşullarına sahip değildir. Bu nedenle tek bir tork anahtarının her uygulamaya uygun olduğu varsayımı yerine, ekipman ve yöntem uygulamaya göre seçilmelidir.
Uygulama öncesinde hangi bilgiler toplanmalı?
İşe başlamadan önce hedef tork değeri, bağlantı elemanının tipi, bağlantı yüzeyinin durumu ve varsa üretici tarafından belirtilen montaj sırası bilinmelidir. Tork değeri tahmin edilmemeli; araç, makine veya parça üreticisinin teknik dokümanı, bakım kılavuzu, teknik resmi ya da işletmenin onaylı iş talimatı esas alınmalıdır.
İkinci adım uygun ekipmanın belirlenmesidir. Ürünün çalışma aralığı hedef değeri kapsamalı, sürücü ölçüsü kullanılan lokmalarla uyumlu olmalı ve fiziksel boyut çalışma alanına uygun olmalıdır. Dar alanlarda açık ağız veya özel başlık gerekebilirken, ölçüm takibi gereken işlerde dijital ya da elektronik bir çözüm daha anlamlı olabilir.
Teknik değerlendirmede öne çıkan noktalar
- Ekipman envanteri: uygulamanın teknik gereksinimleri, iş yoğunluğu ve ekipman özellikleriyle birlikte değerlendirilmelidir.
- Kalibrasyon kayıtları: uygulamanın teknik gereksinimleri, iş yoğunluğu ve ekipman özellikleriyle birlikte değerlendirilmelidir.
- Kullanım talimatları: uygulamanın teknik gereksinimleri, iş yoğunluğu ve ekipman özellikleriyle birlikte değerlendirilmelidir.
- Uygunsuz ekipmanın ayrılması: uygulamanın teknik gereksinimleri, iş yoğunluğu ve ekipman özellikleriyle birlikte değerlendirilmelidir.
- Kayıtların izlenebilirliği: uygulamanın teknik gereksinimleri, iş yoğunluğu ve ekipman özellikleriyle birlikte değerlendirilmelidir.
Bu maddelerin hiçbiri tek başına karar vermek için yeterli değildir. Örneğin yüksek kapasiteli bir ürün her zaman daha iyi seçim değildir; fazla büyük ve ağır bir anahtar küçük bağlantılarda kullanım konforunu düşürebilir. Aynı şekilde çok gelişmiş elektronik özellikler, veri kaydı gerekmeyen basit bir bakım işinde gereksiz olabilir. Amaç en fazla özelliğe sahip ürünü değil, iş için en uygun ekipmanı kullanmaktır.
Lokma, adaptör ve yardımcı parçaların rolü
Tork anahtarı, lokma ve bağlantı aparatıyla birlikte bir sistem oluşturur. Aşınmış veya bağlantıya tam oturmayan lokmalar, gereksiz adaptör zincirleri ve hasarlı uzatma parçaları hem iş güvenliğini hem de sıkma kalitesini etkileyebilir. Bu nedenle aksesuarların da düzenli olarak gözden geçirilmesi gerekir.
Özel başlık veya uzatma kullanıldığında ekipmanın geometrisinin değişip değişmediği dikkate alınmalıdır. Üreticinin kullanım talimatları ve varsa teknik hesap yöntemi esas alınmalıdır. Özellikle açık ağız başlıklar, uzun adaptörler veya standart dışı bağlantı parçalarında yalnız genel alışkanlıklarla hareket etmek yerine doğrulanmış bir prosedür kullanmak daha doğru olur.
Operatör tekniği neden sonucu etkiler?
Tork anahtarının doğru kavrama noktasından tutulması, kuvvetin kontrollü ve düzgün biçimde uygulanması, bağlantı ekseninin korunması ve ürünün verdiği mekanik ya da elektronik geri bildirimin doğru yorumlanması önemlidir. Hedef değere ulaşıldıktan sonra gereksiz sıkmaya devam etmek kontrollü sıkmanın amacını bozar.
Birden fazla kullanıcının aynı ekipmanı kullandığı işletmelerde kısa uygulama eğitimleri ve standart iş talimatları büyük fayda sağlar. Operatörlerin ürün tiplerini, ayar yöntemini, kullanılan ölçüm birimini ve temel hata işaretlerini bilmesi gerekir. Bu yaklaşım ekipmanın marka veya modelinden bağımsız olarak süreç tutarlılığını artırır.
Kalibrasyon ve bakım nasıl ele alınmalı?
Tork anahtarında günlük fiziksel kontrol ile periyodik teknik kontrol birbirini tamamlar. Çatlak, deformasyon, zor çalışan ayar mekanizması, alışılmadık boşluk veya beklenmeyen geri bildirim fark edildiğinde ekipman kritik bir bağlantıda kullanılmadan önce değerlendirilmelidir. Düşme, darbe veya kapasitenin üzerinde zorlanma da kontrol ihtiyacını artırabilir.
Kalibrasyon aralığı için bütün işletmelere uygulanabilecek tek bir süre belirlemek doğru değildir. Kullanım sıklığı, üretici tavsiyeleri, bağlantının kritikliği ve işletmenin kalite prosedürleri birlikte değerlendirilmelidir. Önemli olan kalibrasyonun rastgele değil planlı şekilde yapılması ve ekipman geçmişinin izlenebilmesidir.
Sık yapılan hatalar nelerdir?
En yaygın hatalardan biri, tork anahtarını normal bir cırcır veya sökme kolu gibi kullanmaktır. Sıkışmış bağlantıları gevşetmek için yüksek kuvvet uygulamak, ürünün kontrollü sıkma mekanizmasına gereksiz yük bindirebilir. Bir diğer hata yanlış tork değerinin seçilmesi veya yanlış ölçüm birimiyle çalışılmasıdır.
Uygun olmayan lokma kullanmak, ürünün kapasitesinin dışında çalışmak, kalibrasyon durumu belirsiz ekipmanı kritik bağlantıda kullanmak ve tork anahtarını taşıma kutusu dışında düzensiz saklamak da kaçınılması gereken uygulamalardır. İşletmeler bu riskleri kişisel dikkate bırakmak yerine prosedür, eğitim ve ekipman yönetimiyle azaltmalıdır.
İşletme açısından verimlilik nasıl değerlendirilir?
Kontrollü sıkma ilk bakışta ek bir işlem gibi görülebilir; ancak yanlış sıkılmış bir bağlantının tekrar açılması, hasarlı parçanın değiştirilmesi veya kalite kontrol tekrarları daha yüksek maliyet oluşturabilir. Uygun ekipmanın hazır olduğu ve doğru tork değerinin açıkça tanımlandığı bir çalışma alanı hem daha hızlı hem daha güvenilir iş akışı sağlar.
Verimlilik yalnız bir bağlantının kaç saniyede sıkıldığıyla ölçülmemelidir. Tekrar işçiliği, plansız duruş, müşteri şikayeti, garanti maliyeti ve kalite uygunsuzluğu gibi dolaylı etkiler de toplam sürecin parçasıdır. Tork anahtarının doğru seçimi ve düzenli yönetimi bu görünmeyen maliyetlerin azaltılmasına katkı sağlayabilir.
Pratik kontrol listesi
İşe başlamadan önce tork değerinin doğruluğu, ürünün ayarı, kullanılan lokmanın durumu ve ekipmanın kalibrasyon statüsü kontrol edilmelidir. Çalışma alanı temiz olmalı ve bağlantıya güvenli erişim sağlanmalıdır. İşlem sırasında kuvvet kontrollü uygulanmalı, ürünün geri bildirimi takip edilmeli ve hedef değere ulaşıldığında işlem tamamlanmalıdır.
İş sonrasında ürün temizlenmeli, gerekiyorsa ayar mekanizması üretici tavsiyesine uygun saklama konumuna getirilmeli ve ekipman taşıma kutusuna alınmalıdır. Düşme, darbe veya sıra dışı bir kullanım yaşandıysa bu olay kayıt altına alınmalı ve ürün gerektiğinde teknik kontrole yönlendirilmelidir.
İlgili içerikler ve ürün grupları
Bu konuya bağlı olarak kalite kontrol birimleri ve etiketleme ve takip sayfalarını da inceleyebilirsiniz. Tork anahtarı seçimi ve kullanımında birbiriyle ilişkili ürün, aksesuar, kalibrasyon ve operatör faktörlerini birlikte değerlendirmek daha doğru bir uygulama yapısı oluşturur.
Profesyonel yaklaşım
Tork Anahtarı Kalite Yönetimi konusunda en doğru yaklaşım, ürün özellikleriyle gerçek saha ihtiyacını eşleştirmektir. Kalite yöneticileri, üretim tesisleri ve denetime tabi işletmeler için kullanılacak ekipmanın çalışma ortamına uygun olması, kullanıcı tarafından doğru anlaşılması ve gerektiğinde bakım veya kalibrasyon sürecine dahil edilebilmesi gerekir. Böylece tork anahtarı yalnız takım dolabında bulunan bir ürün değil, bağlantı kalitesini yöneten bir ekipmana dönüşür.
Gav Teknik, profesyonel tork anahtarı ve kontrollü sıkma uygulamalarında mekanik, dijital ve elektronik ürün seçeneklerinin yanı sıra aksesuar uyumu, kalibrasyon ve teknik destek başlıklarının birlikte değerlendirilmesini önemser. Uygulamanın gerçek gereksinimleri açıkça tanımlandığında hem ekipman yatırımı hem de kullanım süreci daha verimli planlanabilir.